Mengapa field joint membutuhkan perhatian khusus
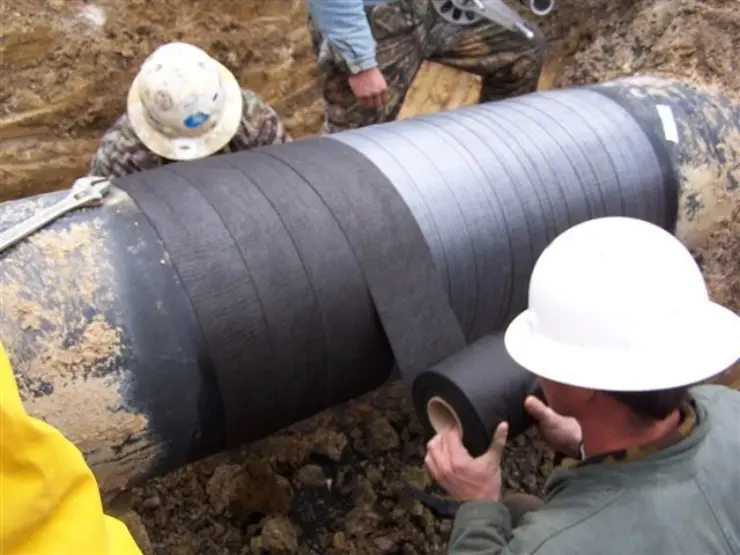
Factory-applied coating berhenti sebelum area welding. Setelah welding selesai, exposed steel dan transition ke parent coating harus dikembalikan ke tingkat corrosion protection yang sesuai. Kegagalan pada interface ini dapat berasal dari preparation yang tidak memadai, material mismatch, contamination, geometry, overlap, atau application control yang buruk.
Kriteria pemilihan field joint coating
Tidak ada satu technology yang selalu benar. Project specification biasanya mempertimbangkan parent coating, operating temperature, installation environment, construction rate, mechanical handling, subsea/onshore condition, cathodic protection, dan qualification requirement.
| Pertanyaan | Mengapa penting |
|---|---|
| Apa parent coating-nya? | Menentukan compatibility dan interface detail. |
| Berapa service temperature? | Menyaring material yang memenuhi temperature range. |
| Onshore, buried, submerged atau offshore? | Mempengaruhi application/qualification requirements. |
| Bagaimana surface preparation dapat dicapai? | Menentukan apakah procedure realistis di lapangan. |
| Apa QA/inspection requirement? | Menentukan acceptance test, records dan repair process. |
Pilihan teknologi untuk field joint
Field joint dapat menggunakan beberapa kelompok teknologi, antara lain heat-shrink sleeve, field-applied FBE, liquid epoxy, dan cold-applied wrap. Masing-masing mempunyai cara aplikasi, temperature range, surface-preparation requirement, cure atau set time, interface dengan parent coating, dan inspection criteria yang berbeda.
Pemilihan sebaiknya mengikuti project specification dan kondisi konstruksi. Sebuah sistem yang cocok untuk onshore girth weld belum tentu cocok untuk subsea service, high-temperature line, atau pekerjaan dengan construction rate dan preparation constraints yang berbeda.
Di mana Polyguard RD-6 masuk
Polyguard menyebut RD-6 dan RD-6 HT sebagai system yang dapat digunakan pada new-construction girth welds. RD-6 standard dinyatakan untuk pipeline operating temperature sampai 63°C, sedangkan RD-6 HT sampai 88°C. Keduanya perlu diperlakukan sebagai system lengkap dengan adhesive dan SP-6 outerwrap.
Execution dan QA yang perlu dikendalikan
Field-joint coating sebaiknya dijalankan dengan approved procedure yang mengatur preparation, environmental conditions, material handling, application, inspection, dan repair. Holiday detection atau pengujian lain adalah bagian dari acceptance. Pengujian tersebut tidak menggantikan kontrol terhadap preparation dan application process.
- Weld/steel condition dan contamination check.
- Surface preparation dan cleanliness.
- Parent coating cutback/interface preparation.
- Material identification, batch dan storage.
- Application parameters, overlap/tension/cure sesuai system.
- Visual/holiday/other acceptance checks sesuai project ITP.
- Repair dan retest record.
Data yang diperlukan bila ingin mengevaluasi Polyguard untuk field joint
Kirim parent coating, pipe OD, joint quantity, operating temperature, project location/environment, existing field-joint specification, surface-preparation requirement, target construction rate dan document requirement. Informasi ini lebih berguna daripada hanya meminta “harga coating per joint”.
Dokumen teknis & sumber rujukan
Verifikasi revision dokumen pabrikan dan requirement proyek sebelum material approval atau execution.
Punya product requirement atau kondisi proyek yang perlu dicek?
Kirim product/SKU bila sudah ada, pipe OD, service temperature, application, estimated quantity, project specification, dan target delivery. Kami akan gunakan data itu untuk mengecek dokumen, system components, availability dan quotation.